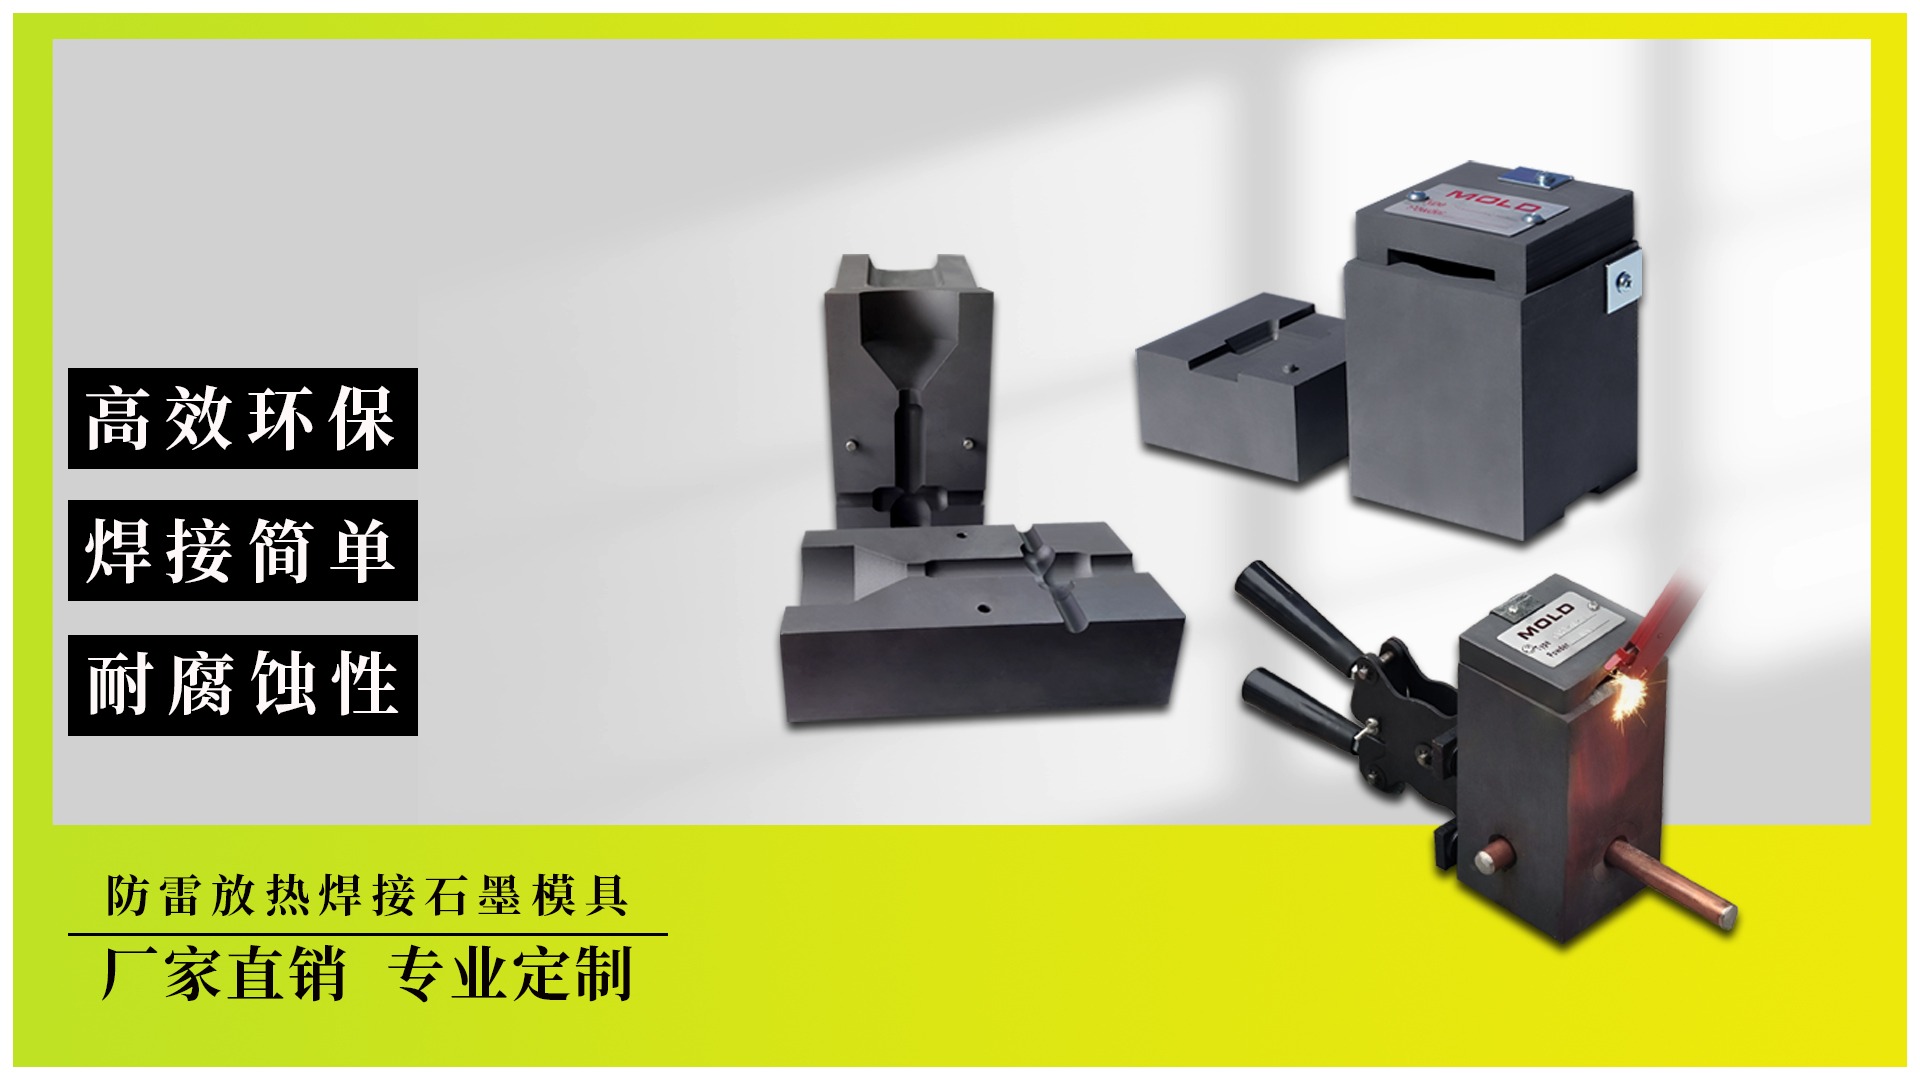
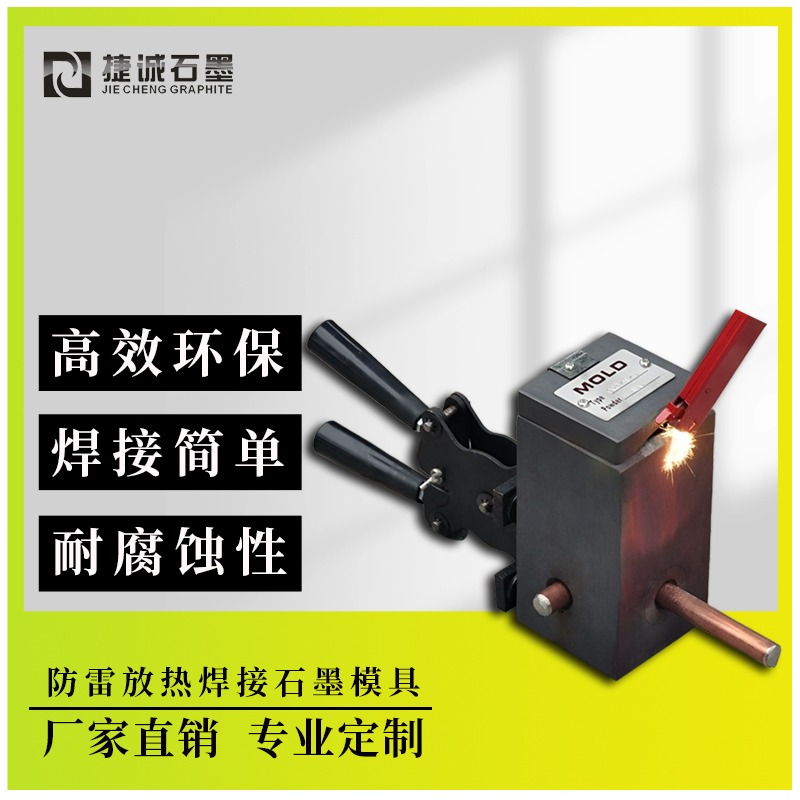
放热焊石墨模具
捷诚石墨模具
选用固定碳含量≥99.5%、灰分≤0.1%的高纯石墨,保证耐高温性(≥3000℃)和化学安稳性。检测颗粒度分布,优先挑选粒径均匀(D50≤15μm)的石墨粉,以提升资料细密性和导热性。

捷诚石墨
13922516726
扫描二维码咨询了解
产品介绍
放热焊石墨模具的制造质量操控需从原资料挑选、设计优化、加工工艺、热处理、安装调试、制品检测及运用保护等全流程下手,通过标准化作业、精密检测和继续改善,保证模具满足高温高压焊接环境下的功能要求。以下是具体操控措施:
一、原资料质量操控
高纯度石墨选材
选用固定碳含量≥99.5%、灰分≤0.1%的高纯石墨,保证耐高温性(≥3000℃)和化学安稳性。检测颗粒度分布,优先挑选粒径均匀(D50≤15μm)的石墨粉,以提升资料细密性和导热性。
示例:某模具厂选用日本东瀛碳素T-721等静压石墨,其抗折强度达50MPa,显著下降热应力开裂危险。
粘结剂与添加剂管控
操控酚醛树脂等粘结剂含量(通常为15-20%),防止过量导致孔隙率上升。添加纳米碳化硅(SiC)增强相(含量≤5%),提升模具耐磨性和抗热震性。
二、设计阶段质量操控
模块化与标准化设计
选用CAD/CAE仿真优化熔接腔结构,保证导体对齐精度±0.05mm,削减焊接偏心危险。设计阻火槽和导流槽,操控熔融金属流速(≤0.5m/s),防止喷溅和气孔缺点。
示例:某防雷工程模具通过添加挡板组织,使焊接成功率从92%提升至98%。
热应力剖析
利用ANSYS等软件模拟模具在2500℃高温下的热应力分布,优化壁厚(15-25mm)和圆角半径(≥3mm),防止应力集中。
三、加工工艺操控
精密加工技能
选用五轴联动数控机床(精度±0.01mm)加工熔接腔,保证外表粗糙度Ra≤0.8μm,削减焊接界面冲突。运用电火花成型机(EDM)加工杂乱型腔,防止机械切削产生的微裂纹。
加工参数优化
石墨切削:主轴转速800-1200rpm,进给量0.05-0.1mm/r,切削深度≤0.5mm,防止资料崩裂。
EDM加工:脉冲宽度50-100μs,峰值电流10-20A,保证加工外表无再铸层。
四、热处理工艺操控
焙烧与石墨化
焙烧:在惰性气体保护下,以2℃/min升温至1000℃,保温8小时,扫除挥发分,下降孔隙率。
石墨化:2800℃高温处理12小时,使石墨晶粒长大,提升导热性和抗热震性。
浸渍与二次焙烧
对孔隙率>15%的模具进行浸渍处理(酚醛树脂或沥青),填充微孔后二次焙烧,将孔隙率降至≤8%。
五、安装与调试操控
精密安装技能
选用激光对中仪校准上下模具体,保证同轴度≤0.02mm,防止焊接时偏载。运用扭矩扳手(精度±3%)紧固螺钉,扭矩值按设计要求(如50-60N·m)操控,防止松动或变形。
气密性检测
对安装后的模具进行氦气检漏,保证无泄漏点。
六、制品检测与验证
尺度与形位公役检测
运用三坐标测量机(CMM)检测熔接腔尺度,公役操控在±0.05mm以内。检测模具平面度(≤0.02mm)和笔直度(≤0.01mm),保证焊接界面贴合紧密。
功能测验
高温耐压测验:在2500℃下保持30秒,模具无变形或开裂。
焊接接头检测:通过X射线探伤(灵敏度≥2%)查看气孔、裂纹等缺点,保证接头抗拉强度≥150MPa。
寿数测验:模拟实际工况接连焊接100次,模具磨损量≤0.1mm,焊接质量安稳。
七、运用保护与追溯管理
操作规范训练
对操作人员进行模具预热、焚烧、冷却等流程训练,防止因操作不妥导致模具损伤。
示例:某电厂因未预热模具导致开裂,通过训练后故障率下降80%。
保护保养准则
建立模具运用档案,记录每次焊接参数、保护时间和更换部件信息。
定时清洁模具内部,涂改石墨润滑剂(如Molykote 3450),削减磨损和腐蚀。
失效剖析机制
对早期失效模具进行金相剖析、SEM扫描等,识别裂纹来源(如热疲劳、应力腐蚀),优化设计和工艺。
相关产品