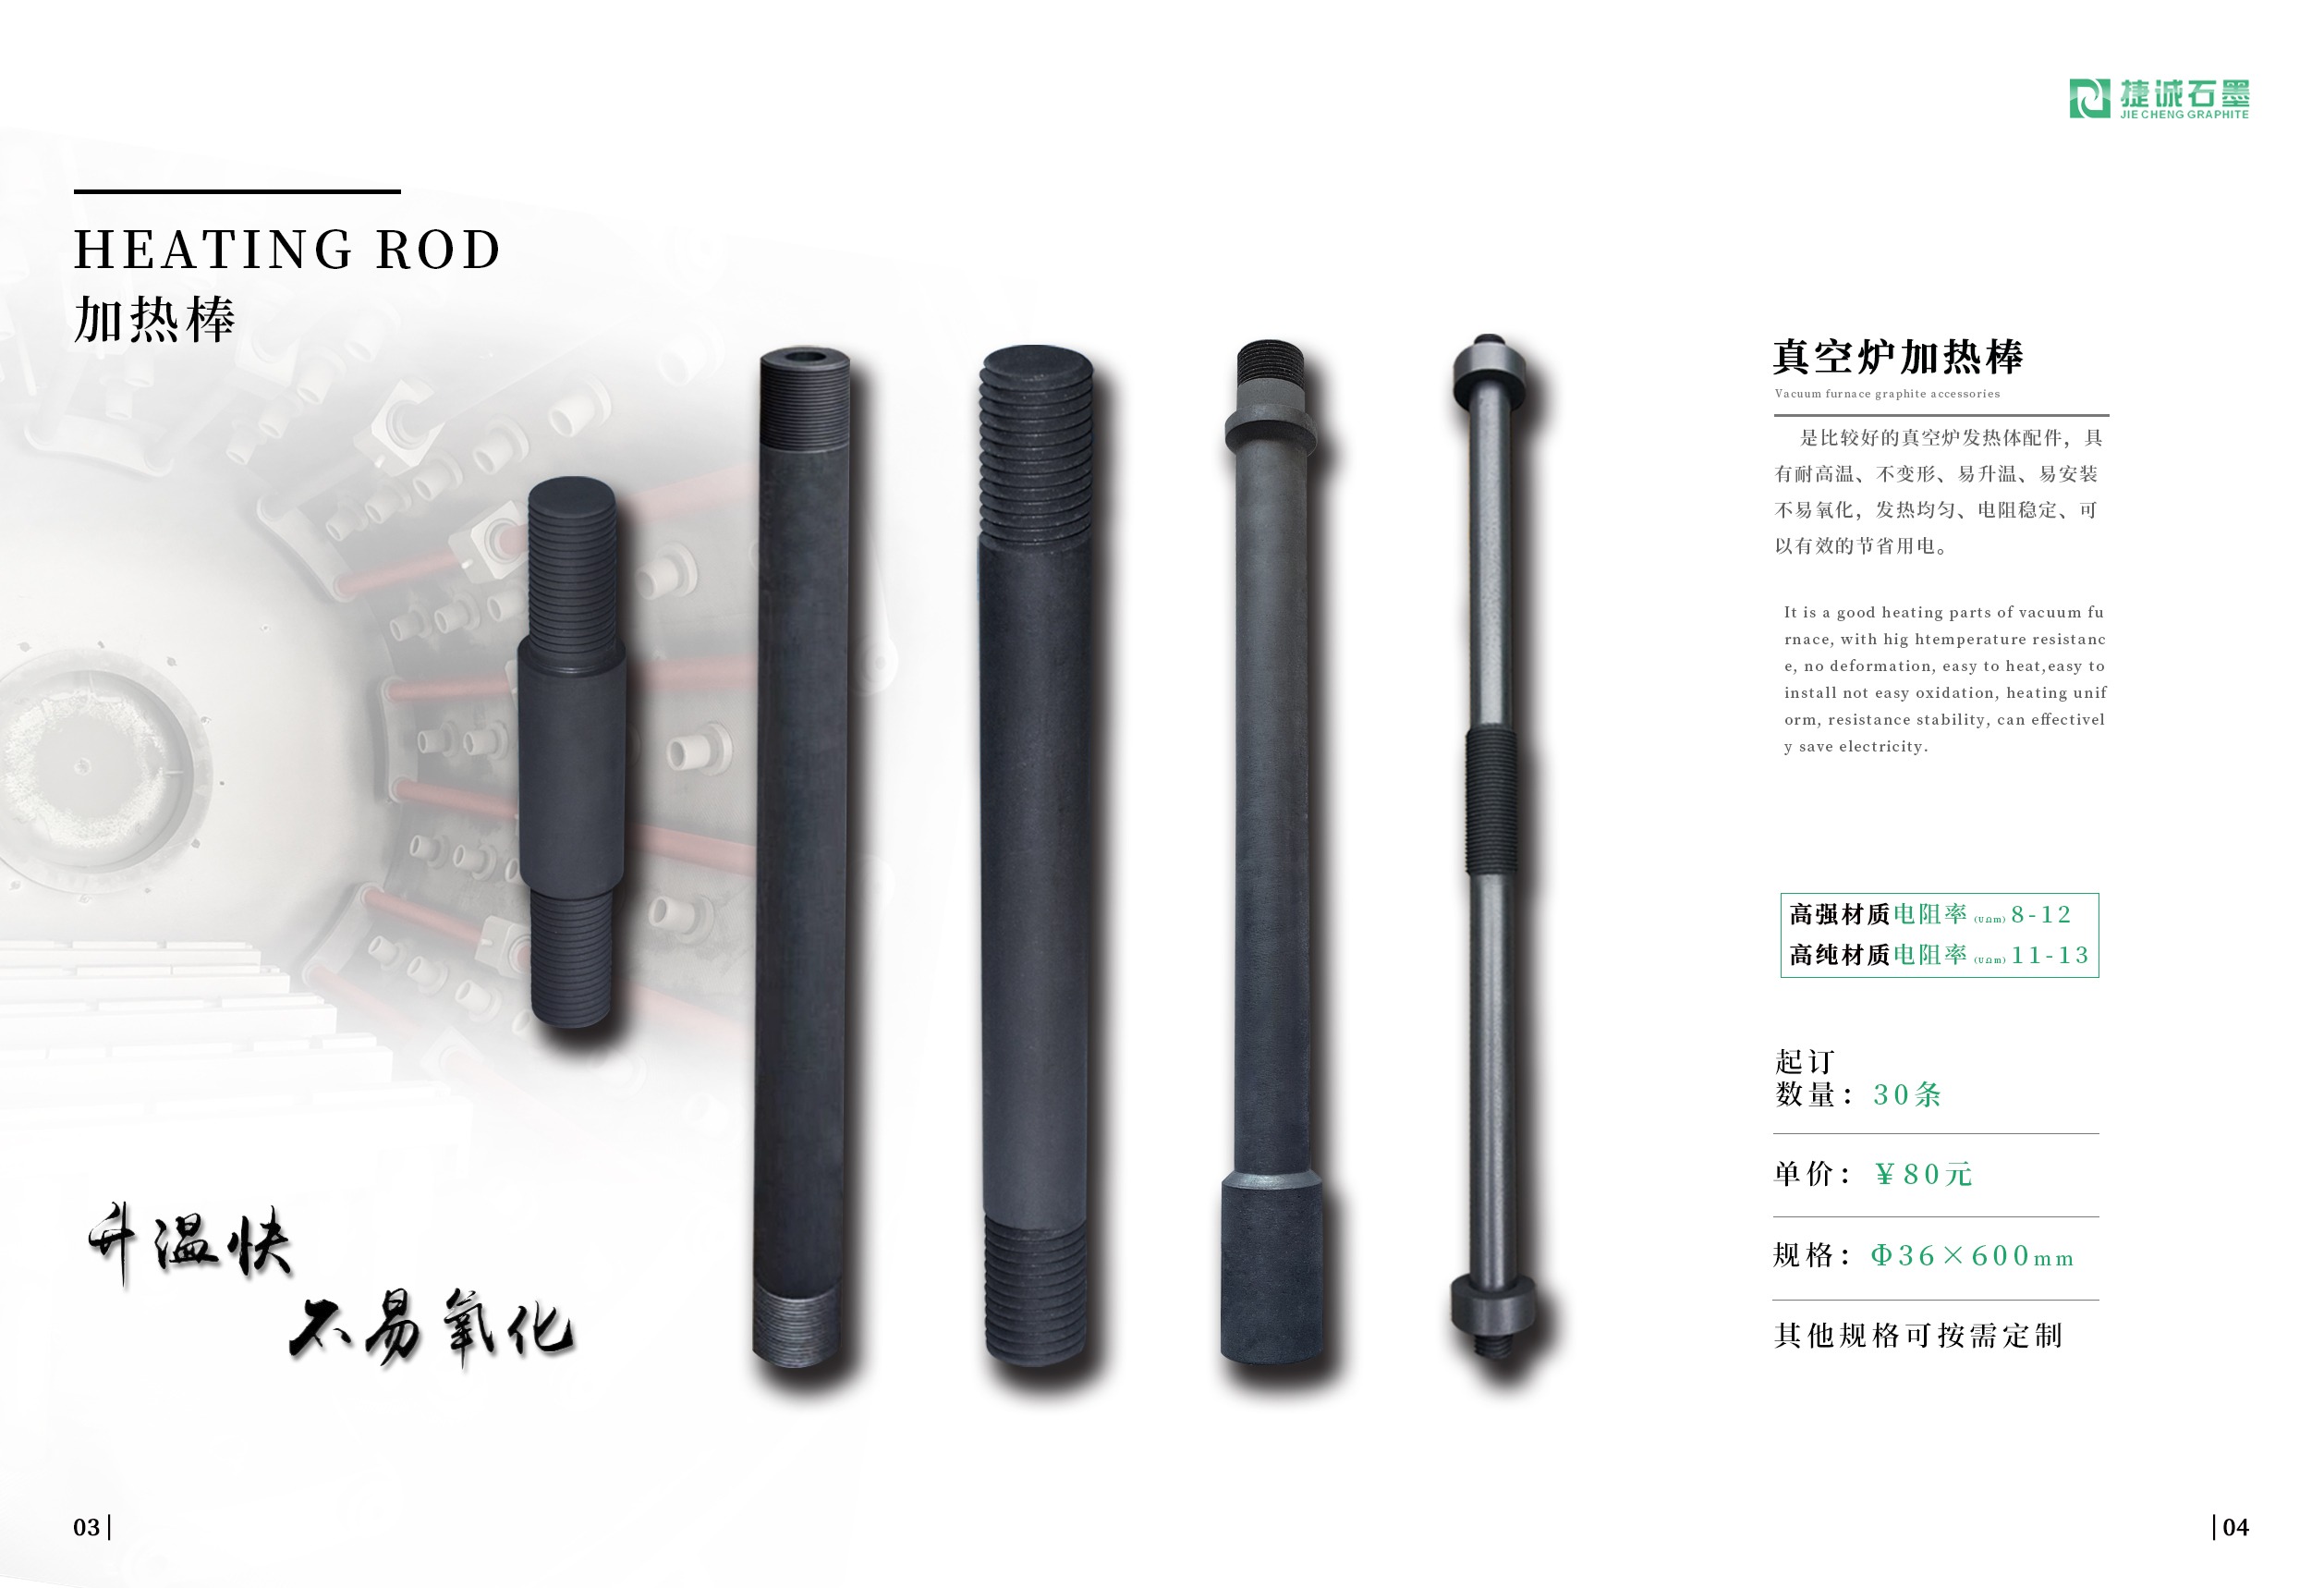

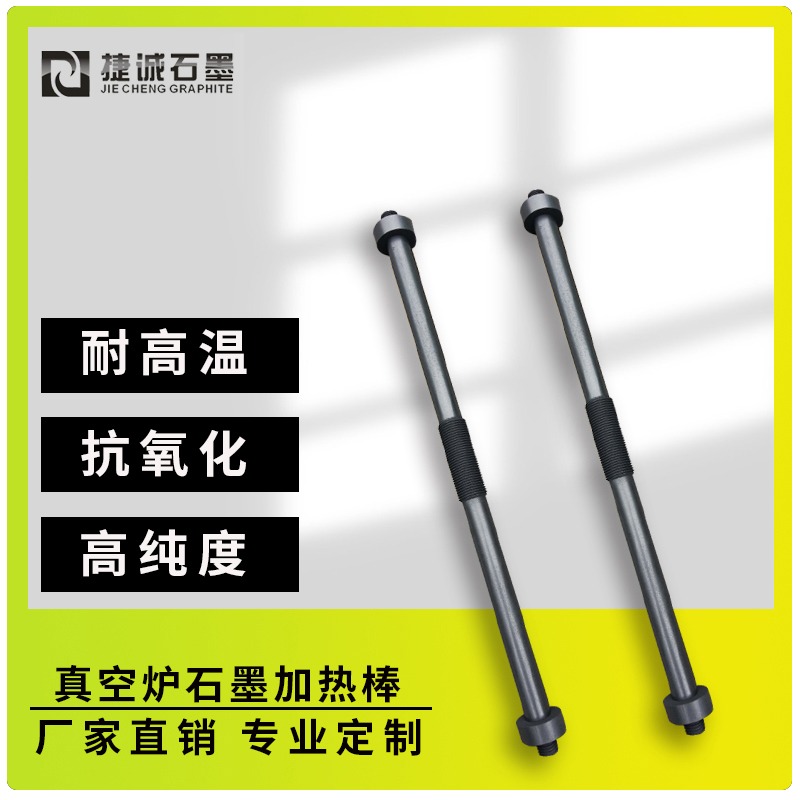
真空炉石墨加热棒的长度公役操控需结合资料特性、加工工艺、安装要求及运用环境进行综合优化,以确保真空炉内温度场的均匀性和加热棒的长期安稳性。以下是具体操控办法及分析:
一、资料选择与预处理:奠定公役操控基础
高纯度石墨资料
要求:固定碳含量≥99.99%,杂质(如Si、Al、Fe)总量≤50ppm。
效果:削减杂质引起的部分热膨胀差异,下降长度方向上的变形风险。例如,某航空真空炉选用高纯度等静压石墨,在2000℃下长度变化率从0.15%降至0.05%,明显提升公役安稳性。
预处理工艺
石墨化处理:在2500-3000℃下进行高温石墨化,消除内部应力,安稳晶格结构。
预氧化处理:在800-1000℃空气中氧化外表,构成致密氧化层,削减后续加工中的吸湿性。
事例:某企业经过预氧化处理将石墨棒吸湿率下降60%,加工后长度公役动摇从±0.15mm降至±0.08mm。
二、加工工艺优化:核心操控手段
粗加工阶段
分层切削:单次切削深度≤0.5mm,进给速度≤500mm/min,削减切削力引起的弹性变形。
留量操控:粗加工后留余量0.3-0.5mm,为精加工提供调整空间。
事例:某半导体真空炉制造商选用分层切削战略,将粗加工后长度公役操控在±0.2mm以内。
精加工阶段
高精度机床:运用主轴跳动≤0.001mm的数控机床,装备金刚石涂层刀具(刃口半径≤3μm)。
切削参数:
转速:3000-5000rpm(依据石墨硬度调整)。
进给:100-200mm/min。
切削深度:0.1-0.2mm(薄壁结构≤0.1mm)。
冷却方法:选用微量光滑(MQL)或低温CO2喷雾冷却,削减热变形。
事例:某企业经过优化切削参数,将精加工后长度公役从±0.1mm提升至±0.05mm。
后处理工艺
去应力退火:在1200-1500℃下保温2-4小时,消除加工残余应力。
尺寸批改:对超差部件选用激光微调或电火花加工(EDM)进行部分批改。
事例:某航空真空炉经过激光微调技能,将0.1mm超差石墨棒批改至公役规模内,批改功率达95%。
三、丈量与检测:确保公役契合性
丈量设备
激光干涉仪:分辨率0.1μm,丈量规模≥1m,适合长棒丈量。
三坐标丈量机(CMM):装备石墨专用测头(如红宝石测头),防止接触损害。
事例:某企业选用激光干涉仪丈量石墨棒长度,重复性差错≤0.002mm,满意±0.05mm公役要求。
丈量环境
温度操控:丈量车间恒温20±1℃,防止热膨胀差错。
湿度操控:相对湿度40%-60%,防止石墨吸湿导致尺寸变化。
洁净度:ISO Class 5(百级)洁净度,防止灰尘污染丈量面。
计算进程操控(SPC)
关键参数监控:实时记载切削力、温度、振动等数据,树立进程能力指数(CpK≥1.33)。
事例:某企业经过SPC操控,将石墨棒长度公役动摇从±0.08mm降至±0.03mm,良品率提升至99.2%。
四、安装与运用适配:公役操控的延伸
安装空隙设计
推荐空隙:石墨棒与炉膛空隙0.5-1.0mm(依据热膨胀量调整)。
效果:补偿长度公役,防止安装应力。例如,某真空炉经过优化空隙设计,将安装后长度误差对温度场的影响下降70%。
动态补偿技能
温度反应调理:选用红外测温仪实时监测石墨棒温度,经过PID操控器调整电压,补偿长度公役引起的功率差异。
事例:某半导体真空炉经过动态补偿技能,将炉内温差从±10℃降至±3℃,满意工艺要求。
保护与更换周期
定时检测:每500小时丈量石墨棒长度,当公役超限(如±0.1mm)时及时更换。
事例:某企业经过定时检测,将石墨棒故障率从5%降至0.5%,延长了真空炉运用寿命。
五、行业事例与规范参考
半导体真空炉规范
SEMI S2-0706:要求石墨加热棒长度公役±0.05mm,外表粗糙度Ra≤0.4μm。
事例:某企业为满意该规范,选用五轴联动加工中心,将长度公役操控在±0.03mm以内。
航空真空炉规范
AMS 2750:要求高温真空炉石墨棒长度公役±0.02mm。