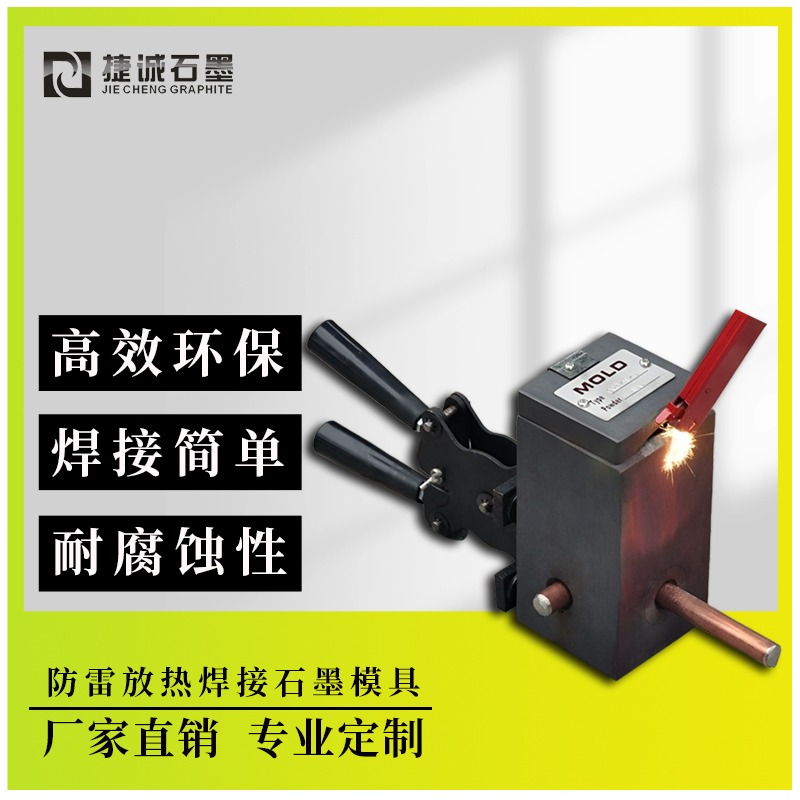
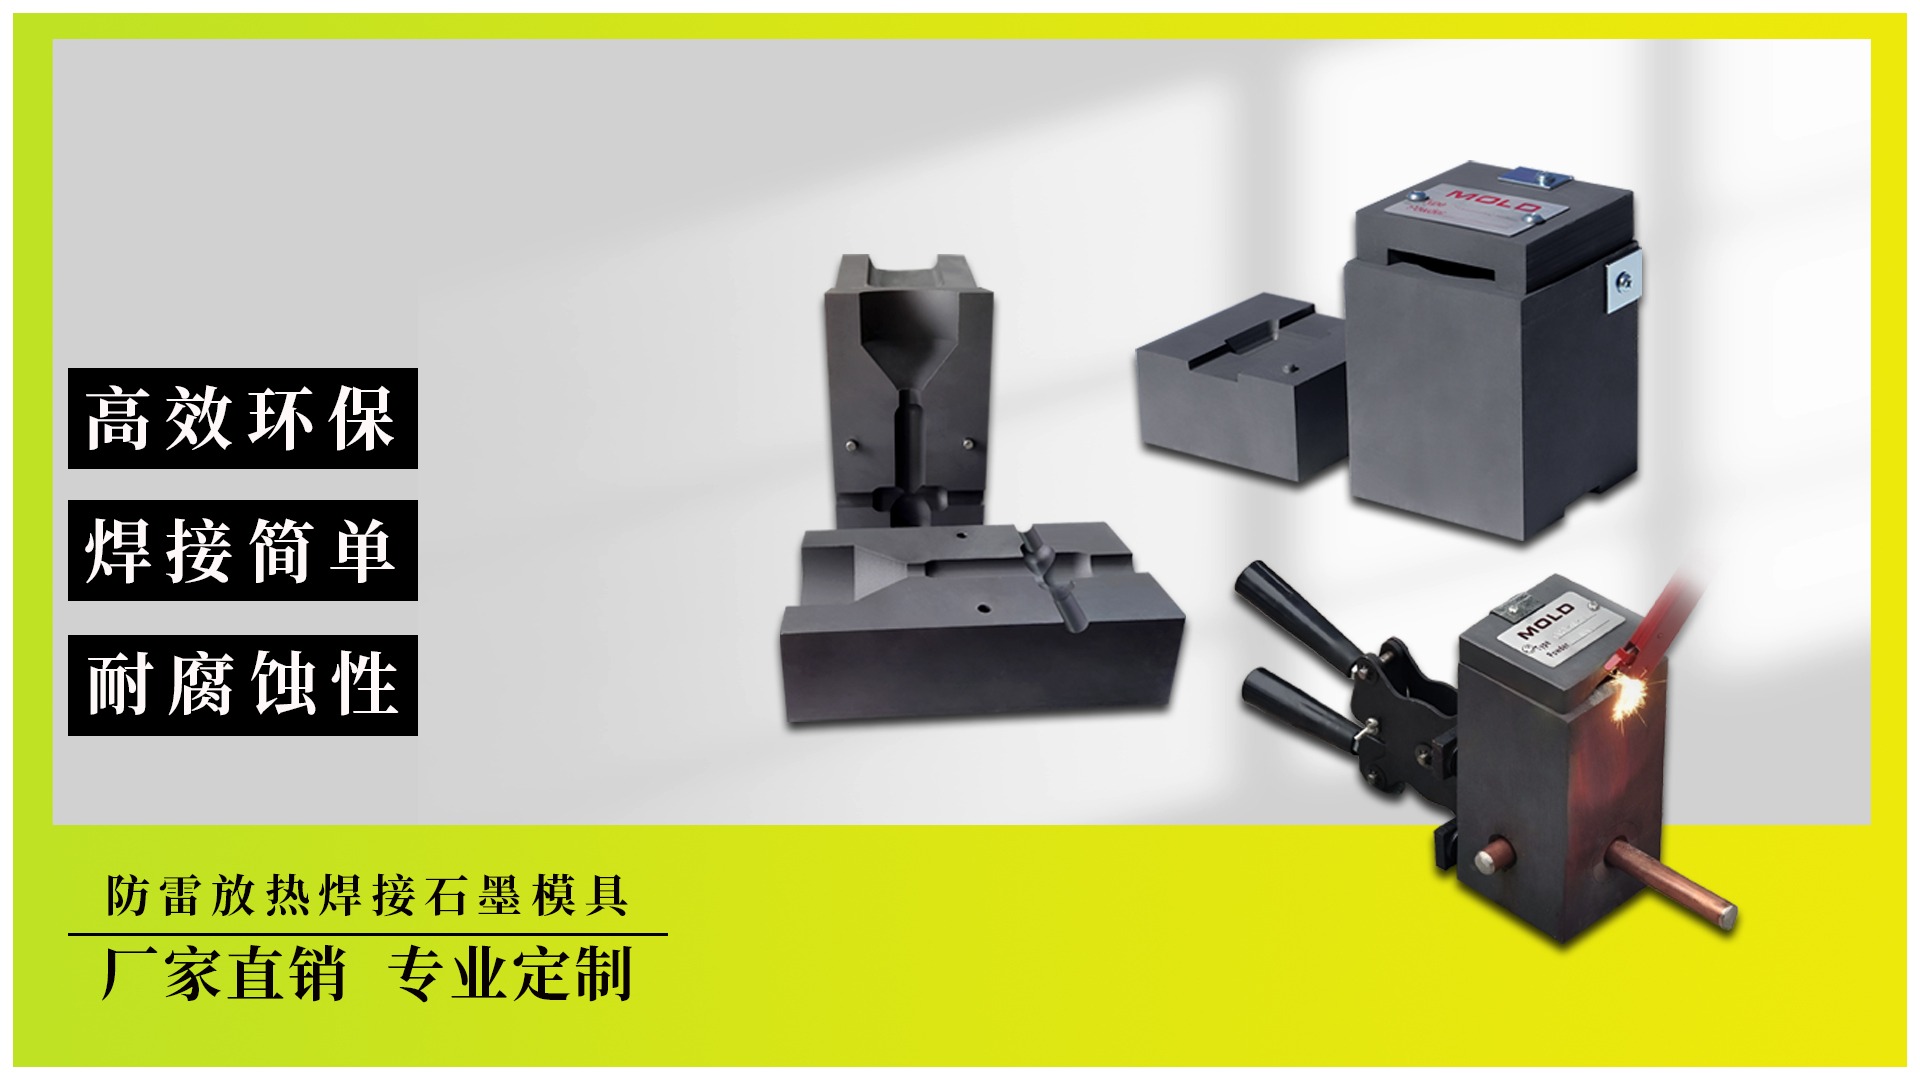
防雷接地用铝热焊模具
捷诚石墨模具
模具维护:模具上顺便的维护磁性铁片需在操作前取下或吸至侧面,运用后放回磁极处,防止丢失或损坏。
捷诚石墨
13922516726
扫描二维码咨询了解
产品介绍
防雷接地用铝热焊模具的运用注意事项如下:
模具与焊剂保存
防潮处理:模具及铝热焊剂需存放在枯燥、通风的环境中,温度不超越50℃,远离明火和高温热源。若模具或焊剂受潮,必须安全抛弃,严禁烘烤后运用,否则可能引发爆炸或焊接失效。
模具维护:模具上顺便的维护磁性铁片需在操作前取下或吸至侧面,运用后放回磁极处,防止丢失或损坏。
操作环境要求
通风条件:焊接区域需保持杰出通风,周围5米内无易燃易爆物品,防止高温熔渣或有害气体引发事端。
温度约束:低温环境(如气温低于-18℃)下需建立暖棚并烘烤焊接部位,防止湿气导致焊点气孔或爆炸。
导体与模具预备
导体处理:焊接前需铲除导体外表的油污、氧化物(锈)及附着物,显露金属光泽,确保导电功能。
模具安装:模具需与导体紧密贴合,无空地,防止铜液走漏。若导体截面积超越25mm2,需分股独自焊接,每股用药量不超越15g,防止热量集中损坏导体。
焊接过程操控
焚烧标准:运用专用焚烧枪点着引火粉,严禁用打火机或火柴。焚烧后立即退至1.5米外,防止高温火花或熔渣喷溅伤人。
反响监控:调查模具是否呈现金色火花、白烟及整体炽热现象,确认反响正常进行。反响完成后需等待白烟停止、模具红光消失(至少3-5分钟)后方可拆卸模具,防止熔融金属喷溅。
冷却要求:严禁提前移动或拆卸模具,否则会导致焊缝气孔、未熔合等缺陷,下降导电功能。
安全防护措施
个人防护:操作人员需佩戴护目镜、隔热手套、防热鞋及口罩,防止高温、强光及有害气体损伤。
设备查看:焊接前需查看模具、焊剂及焚烧工具是否完好,确保无裂纹或破损,防止运用残次资料导致事端。
焊接位置挑选
避开应力集中区:焊接点应间隔管道环焊缝至少200mm,防止在三通、弯管或管件上焊接,防止因应力集中导致焊缝开裂。
壁厚要求:管道壁厚需大于3.18mm,若壁厚小于公称壁厚的90%或存在夹层、点蚀坑,不得进行铝热焊。
质量查看与维护
焊点查验:焊接完成后需铲除焊渣,用锤子敲击焊点查看结实性,并经过外观判别焊点是否饱满、无气孔。
模具保养:每次运用后需清理模具内残留的焊渣,防止腐蚀模具内壁。模具可重复运用50-100次,但需定期查看磨损状况,及时替换损坏部件。