半导体封装石墨过炉工装夹具运用注意事项
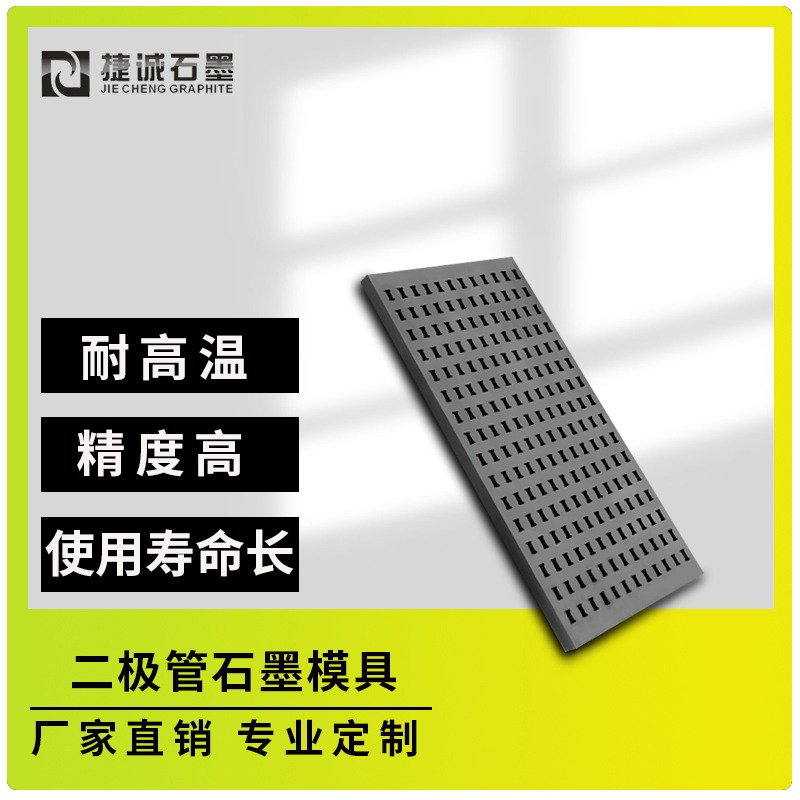
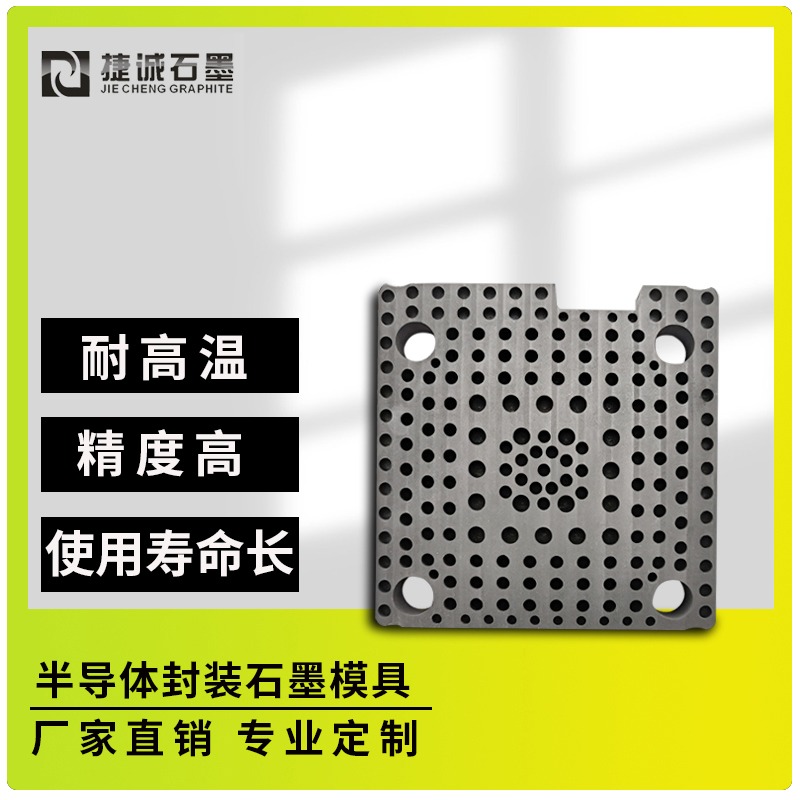
适用:二极管玻封、芯片烧结、钎焊、银浆固化等石墨过炉治具
一、上线前查看与装夹注意事项
1. 外观与尺度点检
查看型腔、定位孔、压针有无崩边、裂纹、掉块、严峻磨损;孔位磨损超差制止运用,会形成引线偏位、产品偏心。
整理型腔、透气孔:去除玻璃残渣、焊料积碳、粉尘,透气孔阻塞会发生气泡不良。
查看石墨外表涂层,涂层掉落严峻,容易粘工件,需重新处理或替换。
2. 清洁要求
压缩空气吹扫、软毛刷整理;制止硬物刮擦型腔内壁,避免发生划痕、石墨碎屑。
油污严峻时可酒精擦洗,完全烘干除水汽再进炉;水汽进炉会形成器件氧化、炸玻、气泡。
3. 装料标准
元器件摆放到位,不能卡滞、歪斜;压针/压块摆放平坦,压力均匀,不能单边悬空,不然出现虚封、引线上浮。
盖板对位,不要强行敲击石墨工装,石墨脆性大,极易崩角开裂。
二、进炉、烧结进程注意事项
1. 气氛环境(重中之重)
高温状态(>500℃)制止触摸空气,石墨会快速氧化烧蚀,治具变薄、掉粉作废。高温阶段有必要坚持氮气/氢氮保护气氛。
查看炉内气氛流量、氧含量,氧超标不只损坏石墨,还会形成引线氧化。
2. 升温&降温曲线管控
制止急剧升温、急冷;快速温变会让石墨发生热震裂纹,同时器件发生热应力开裂。
有必要随炉缓慢冷却,高温阶段不行开炉门取出工装,高温石墨遇空气瞬间氧化。
3. 炉内摆放
石墨工装平稳放置在炉板/料架,不要堆叠重压;避免炉内气流直吹型腔,避免部分温差大。
三、出炉、拆解与后处理
1. 出炉条件:待工装冷却至200℃以下再取出,高温开盖=石墨氧化作废。
2. 拆工装:轻拿轻放,制止击打、撬掰石墨件;石墨脆性大,受力容易崩裂。
3. 每次运用后整理
软刷+压缩空气整理残渣;顽固玻璃/焊料残渣可温和喷砂处理(操控喷砂压力,不能过度侵蚀型腔尺度)。
整理完成后查看有无新增裂纹、掉粉。
4. 损耗记载:树立治具运用台账,记载运用次数,定时抽检型腔尺度,到达寿数及时替换。
四、存储与日常保管
1. 存放环境:枯燥、防尘,避免湿润,湿润石墨吸水,进炉发生水汽缺陷。
2. 堆叠:不能重压,石墨件之间可用软垫片离隔,避免磕碰崩边。
3. 转移:双手托底,不要单手提拉压针、盖板等细小零件。
五、常见忌讳(红线)
❌ 制止高温下触摸空气
❌ 制止硬物打磨、大力敲击石墨型腔
❌ 透气孔阻塞不整理直接上炉
❌ 裂纹、崩缺治具继续出产
❌ 湿润未烘干直接进炉
❌ 压针缺失、单边受力出产
六、运用相关不良相关(便利业务给客户讲解)
石墨氧化掉粉 → 器件污染、漏电不良
型腔磨损 → 引线偏心、同轴度差
透气孔堵 → 封接气泡、气密性差
磕碰裂纹 → 高温热震扩展裂纹,产品受力开裂