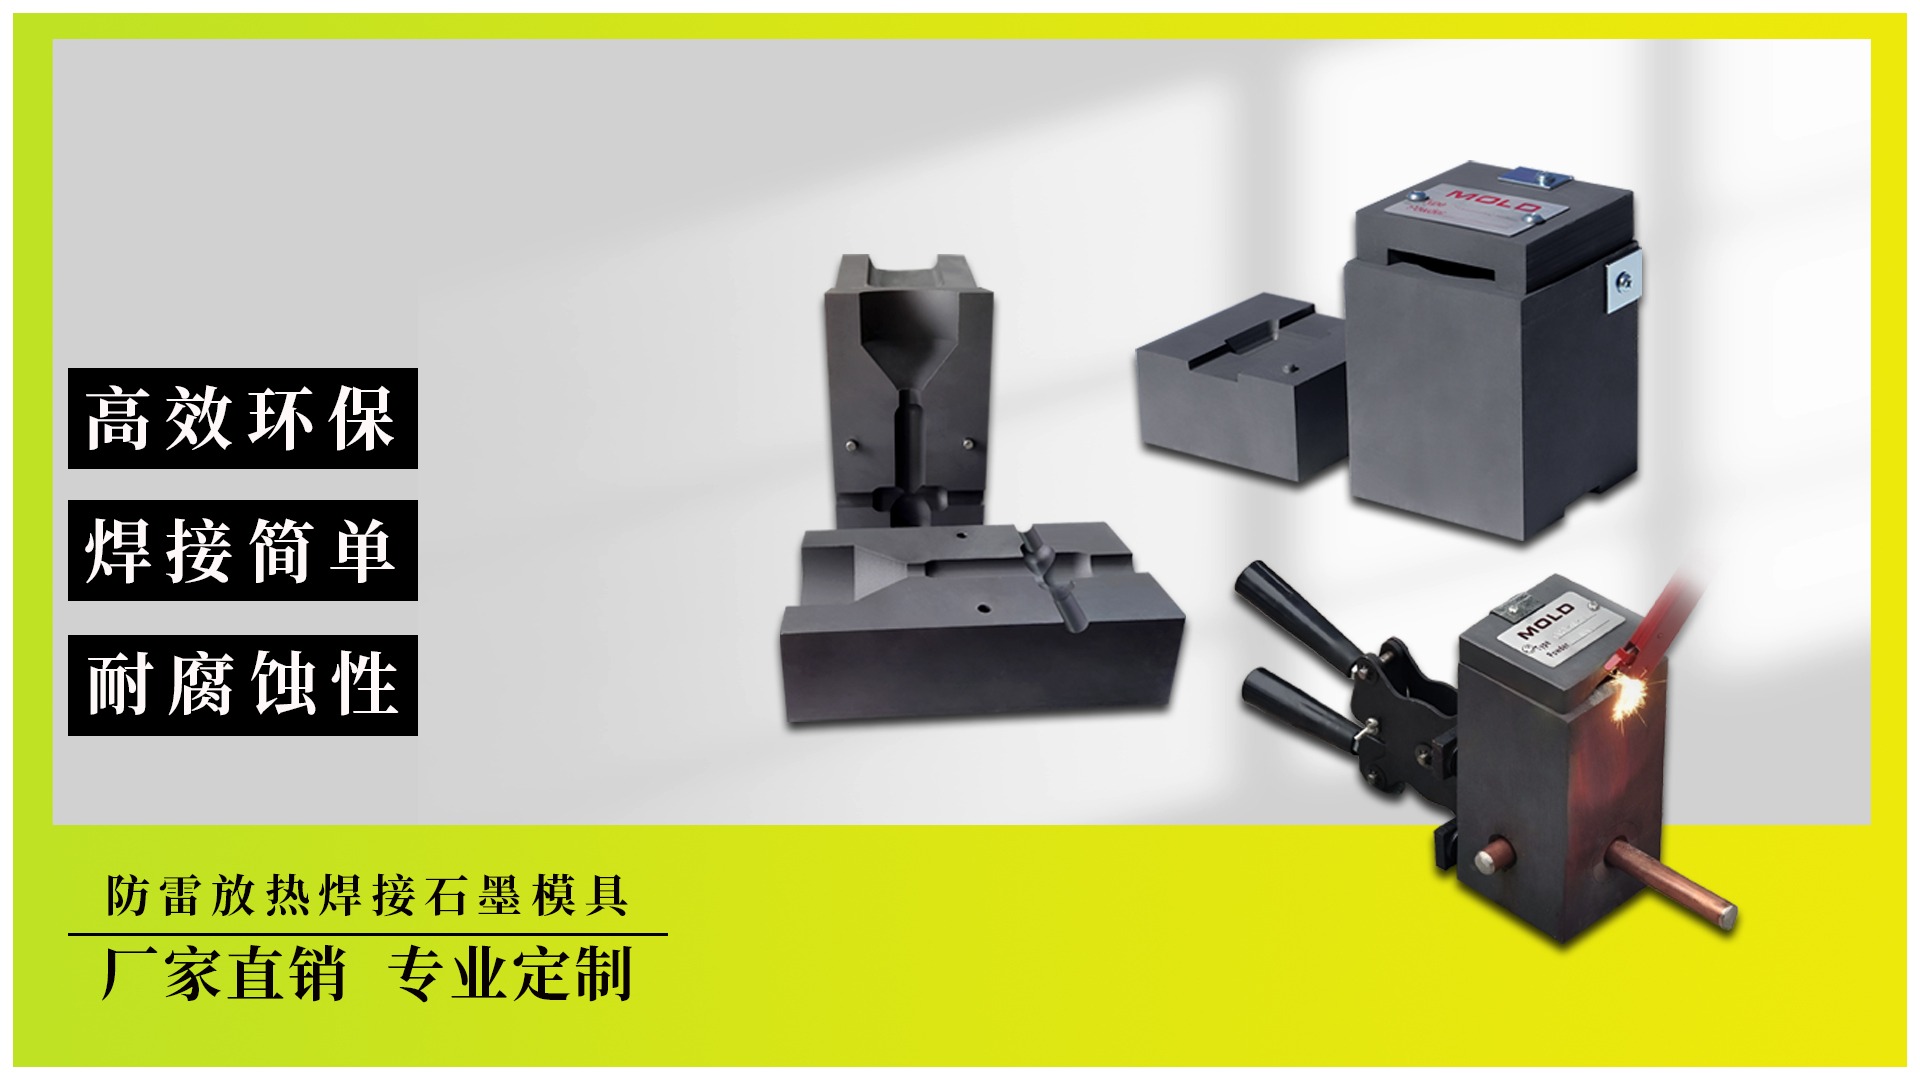
铜包钢离子接地极放热焊接模具
捷诚石墨模具
模具干燥:运用加热工具(如喷灯或烘干箱)对模具进行预热处理,去除模具内的水分,避免水分影响焊接质量。
捷诚石墨
13922516726
扫描二维码咨询了解
产品介绍
铜包钢离子接地极放热焊接模具的运用方法如下:
准备工作:
模具挑选:根据焊接对象的形状和尺度,挑选适宜的模具(如直通型、T型或十字型)。
模具干燥:运用加热工具(如喷灯或烘干箱)对模具进行预热处理,去除模具内的水分,避免水分影响焊接质量。
导体清洁:用砂纸、钢刷或砂轮铲除铜包钢离子接地极外表的油污、氧化物(锈)或其他附着物,保证导体外表洁净光亮。
导体调直:若导体为盘卷状,需用专用校直机调直,避免歪曲或外表破损。
模具安装与导体固定:
安装模具:将模具组装好,查看模具外观是否完整,合模时接触面是否密合,如有缺陷应替换模具。
固定导体:将清洁后的铜包钢离子接地极放入模具内,调整位置使导体接头坐落模具中心,并留出约1-3mm的缝隙,便于金属液体流动。
夹紧模具:运用模夹将模具上下卡紧,保证模具闭合紧密无缝隙。若模具与导体间空地大于1mm,需用F型夹或C型夹辅佐固定,或用橡皮泥堵住缝隙。
倒入焊剂与点着:
放置垫片:在模具反响腔底部放入漏斗状钢碟或金属隔离片,避免焊剂走漏。
倒入焊粉:按模具标示的熔粉量倒入适量焊粉,保证焊粉均匀分布在模具药槽及缝隙处。
撒引火粉:在焊粉外表及模具口边际均匀撒上引火粉,引火粉需掩盖焊粉并引至焚烧口。
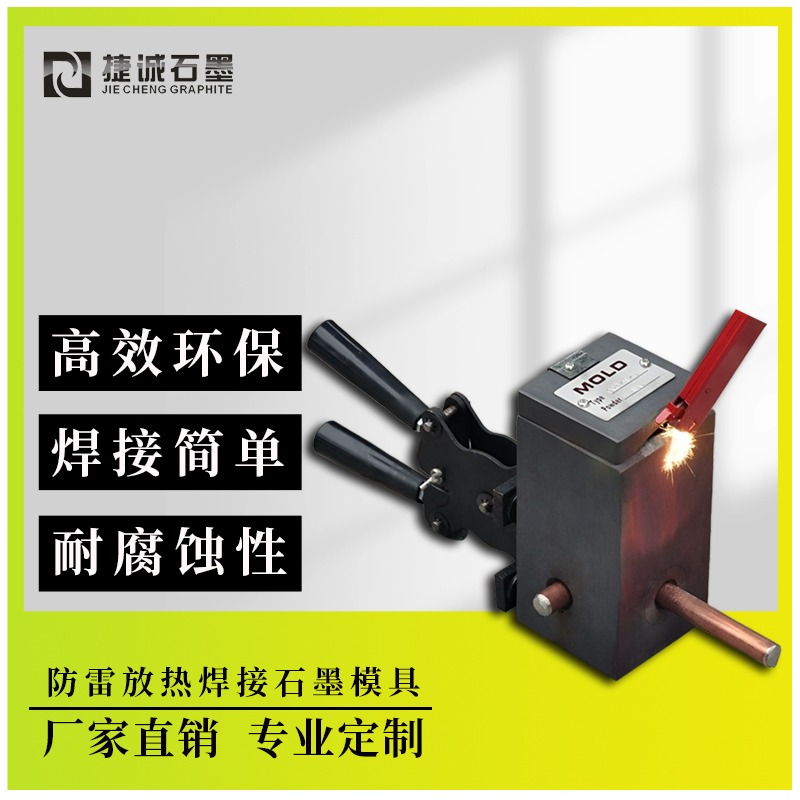
焚烧焊接:
点着引火粉:运用焚烧枪对准模具豁口处点着引火粉,点着焊粉后立即撤离至安全区域,避免高温伤害。
等候反响完成:焊粉焚烧后发生高温铝热反响,使铜液熔化并流入模具,与导体熔合。反响时间约半分钟至1分钟,待铜液自然冷却凝结。
冷却与拆模:
自然冷却:焊接完成后等候15-20秒,待模具温度下降后翻开模具。避免过早开模导致焊点粘连模具。
清理焊渣:用铜丝刷或钢刷铲除焊接部位周边的焊渣和杂质,查看焊点是否饱满、光滑、无气孔。
质量查看与后续处理:
外观查看:焊点应呈古铜色,外表平滑光亮,无贯穿性气孔或瑕疵。若焊点颜色异常(如银白色)或存在气泡,需从头焊接。
防腐处理:对焊接部位进行防腐处理(如涂刷防锈漆),延长接地系统运用寿命。
模具保养:用软毛刷清理模具内残留的焊渣,避免运用硬物刮擦模具内壁,避免损坏模具。
注意事项:
安全防护:操作时需佩戴隔热手套、护目镜和口罩,避免高温铜液喷溅灼伤皮肤或眼睛。
环境要求:避免在雨天或湿润环境中焊接,避免水分进入模具影响焊接质量。
模具匹配:保证模具型号与导体尺度匹配,避免强行放入超尺度导体导致模具损坏。
焊粉保存:焊粉应妥善保存,避免受潮。每一包焊粉对应焊接一个连接头,不可混用。